Rostfritt stål, Höglegerat stål

7 Produkter

Sortering:

Filtrera

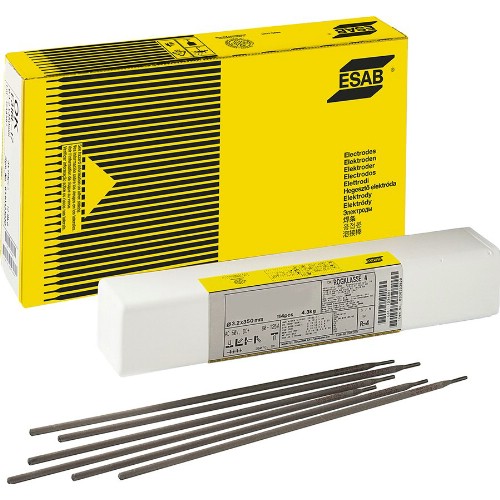
Elektrod ESAB OK 67.70 Typ Rutilsur

OK 67.70 är en överlegerad rostfri elektrod, utvecklad för pålitlig svetsning av rostfria stål mot andra ståltyper. Elektroden lämpar sig särskilt väl för bottensträngar vid övergången mellan olegerade och rostfria skikt i compoundplåtar.

Elektroden erbjuder mycket goda svetsningsegenskaper vid både likström och växelström och kan användas i samtliga svetslägen, med undantag för vertikalt nedåt. Den är dessutom lämplig för alla vanligt förekommande fogtyper, vilket ger hög flexibilitet i produktionen.

Vid svetsning av rostfritt stål mot varmhållfasta stål, exempelvis SS 2116 och SS 2218 (10CrMo9-10), vid höga driftstemperaturer rekommenderas i stället OK 92.26. För horisontalsvetsning i grövre material kan den snabbsvetsande högutbyteselektroden OK 67.71 vara ett effektivt alternativ till OK 67.70.

  • Utbyte: 120 %
  • Strömart: DC+, AC
  • Tomgångsspänning (OCV): 55 V
  • Svetslägen: Samtliga lägen utom vertikalt nedåt
  • Användningsområden: Övergångssvetsning mellan rostfria och olegerade stål samt bottensträngar i compoundplåtar

Exempel på motsvarande tillsatsmaterial:

  • TIG: OK Tigrod 16.54
  • MAG: OK Autrod 16.54
  • Rörtråd: OK Tubrod 14.33, OK Tubrod 15.32

Elektrodklass:

  • EN 1600: E 23 12 2 L R 3 2
  • SFA/AWS A5.4: E309MoL-17
  • Werkstoff Nr: 1.4459
  • CSA W48: E309MoL-17

Typiska värden för helsvetsgods:

  • Kemisk sammansättning (%): C 0,03; Si 0,8; Mn 0,8; Cr 23,0; Ni 13,0; Mo 2,7
  • Sträckgräns (Rp0,2): 510 MPa
  • Brottgräns (Rm): 610 MPa
  • Förlängning (A5): 32 %
  • Slagseghet (KV): 50 J vid +20 °C
  • Ferritnummer: FN 12–22

Godkännanden och certifieringar:

  • ABS: SS to C&C/Mn steels
  • BV: UP
  • CE: EN 13479
  • CL: EN 1600
  • CWB: CSA W48
  • DB: 30.039.05
  • DNV: 309 Mo
  • LR: SS/CMn
  • RINA: E 309Mo
  • Sepros: UNA 409820
  • VdTÜV: 02424


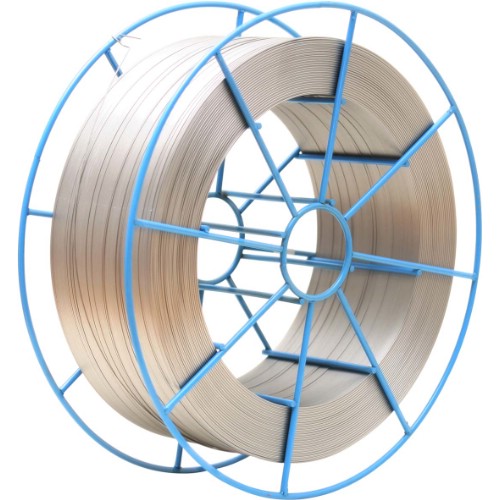
Svetstråd ESAB OK Autrod 308LSi (Autrod 16.12)

OK Autrod 380LSi är en extra lågkolhaltig rostfri trådelektrod för gasmetallbågsvetsning av austenitiska rostfria stål med cirka 19 % krom och 10 % nickel. Produkten är särskilt lämpad för svetsning av exempelvis AISI 304, 304L och X5CrNi18-20 (SS 2332, W.nr 1.4301), SS 2333 samt motsvarande rostfria stål enligt andra standarder.

Den förhöjda kiselhalten bidrar till förbättrade svetsningsegenskaper, god vätning och ett jämnt svetsresultat. För materialtjocklekar under 3 mm rekommenderas kortbågsvetsning för ökad kontroll och smidig hantering. Kortbågsvetsning är även det mest lämpliga alternativet för bottensträngar i fasade fogar. Vid horisontalsvetsning kan efterföljande strängar utföras effektivare med spraybågsvetsning.

  • Skyddsgas: Ar + 1–3 % O2 (M13)
  • Strömart: DC+

Exempel på motsvarande tillsatsmaterial:

  • TIG: OK Tigrod 16.12
  • MMA: OK 61.30, OK 61.41
  • Rörtråd: OK Tubrod 14.20, OK Tubrod 14.30, OK Tubrod 15.30
  • SAW: OK Flux 10.92, OK Flux 10.93 / OK Autrod 16.10

Elektrodklass:

  • SFA/AWS A5.9-93: ER308LSi
  • EN 12072: G 19 9 L Si
  • W.nr: 1.4316

Typiska värden för helsvetsgods:

  • Kemisk sammansättning: C: <0,03 %, Si: 0,8 %, Mn: 1,8 %, Cr: 20,3 %, Ni: 10,0 %
  • Sträckgräns (Rp0,2): 450 MPa
  • Brottgräns (Rm): 620 MPa
  • Förlängning (A5): 36 %
  • Slagseghet, KV: +20 °C: 110 J, -60 °C: 90 J, -196 °C: 60 J
  • Ferritnummer: FN 5–10

Godkännanden och certifieringar:

  • DB: 43.039.01
  • DnV: 308L MS (-60 °C)
  • Sepros: UNA 485178
  • UD: DIN 8556
  • VdTÜV: 04267
  • Ü: 43.039/1

Klimatdata
   

Svetstråd ESAB OK Autrod 309LSi

OK Autrod 309LSi är en överlegerad, extra lågkolhaltig rostfri trådelektrod avsedd för gasmetallbågsvetsning av austenitiska rostfria stål, exempelvis 316L och 308L, mot ordinära olegerade och låglegerade stål. Produkten erbjuder hög kvalitet, god driftsäkerhet och effektiva svetsförlopp vid krävande materialkombinationer.

Trådelektroden rekommenderas bland annat för svetsning av AISI 304, 404L och X5CrNi18-10 (SS 2332, W.nr. 1.4301), SS 2333 samt motsvarande rostfria stål enligt andra standarder. Den är även väl lämpad för bottensträngar i övergången mellan det rostfria skiktet och det olegerade materialet i kompoundplåt.

  • Överlegerad och extra lågkolhaltig för tillförlitliga svetsförband.
  • Avsedd för sammanfogning av austenitiska rostfria stål med olegerade och låglegerade stål.
  • Hög kiselhalt ger goda svetsningsegenskaper och ett jämnt svetsresultat.
  • Lämplig för bottensträngar vid övergångar i kompoundplåt.
  • Effektiv vid både kortbågs- och spraybågsvetsning, beroende på godstjocklek och fogutförande.

Vid godstjocklekar under 3 mm rekommenderas kortbågsvetsning, eftersom metoden är mer lätthanterlig än spraybågsvetsning. Kortbågsvetsning är även det mest praktiska alternativet för bottensträngar i fasade fogar. Vid horisontalsvetsning kan resterande strängar utföras snabbare och med god effektivitet ??????? spraybågsvetsning.

Strömart:
DC(+)

Exempel på motsvarande tillsatsmaterial:

  • TIG: OK Tigrod 309LSi (16.51)
  • MMA: OK 67.70, 67.75
  • Rörtråd: Shield-Bright 309L, Shield-Bright 309L X-tra
  • SAW: OK Flux 10.92, OK Flux 10.93, OK Autrod 309L (16.53)

Elektrodklass:

  • SFA/AWS A5.9: ER309LSi
  • EN 12072: G 23 12 LSi
  • Werkstoffnummer: ~1.4332

Kemisk sammansättning, %:
C: <0,02    Si: 0,8    Mn: 1,8    Cr: 24,0    Ni: 13,0

Mekaniska värden:

  • Sträckgräns: 440 MPa
  • Brottgräns: 600 MPa
  • Förlängning: 41 %

Slagseghet, KV:

  • +20 °C: 160 J
  • -60 °C: 130 J
  • -110 °C: 90 J

Godkännanden och certifieringar:

  • CWB AWS: A5.9 (artikelnummer som slutar med A)
  • DB: 43.039.16
  • VdTÜV: 10020
  • CE: 13479

  • Best.vara
Klimatdata
   

Svetstråd ESAB OK Autrod 316LSi (Autrod 16.32)

Extra lågkolhaltig rostfri trådelektrod för gasmetallbågsvetsning av rostfria stål med cirka 18 % krom, 12 % nickel och 3 % molybden. Produkten är särskilt lämpad för svetsning av exempelvis AISI 316, 316L, 1.4436 (SS 2343) och 1.4435 (SS 2353), samt motsvarande rostfria stål enligt andra standarder.

Den förhöjda kiselhalten bidrar till förbättrade svetsningsegenskaper, god bågstabilitet och ett tillförlitligt svetsresultat. Vid godstjocklekar under 3 mm rekommenderas kortbågsvetsning, då metoden är mer lätthanterlig än spraybågsvetsning. Kortbågsvetsning är även lämplig för bottensträngar i fasade fogar. Resterande strängar kan, särskilt vid horisontalsvetsning, utföras effektivt med spraybågsvetsning.

  • Skyddsgas: Ar + 1–3 % O2 (M13)
  • Strömart: DC+

Exempel på motsvarande tillsatsmaterial:

  • TIG: OK Tigrod 16.32
  • MMA: OK 63.20, 63.30, 63.34, 63.35, 63.41
  • Rörtråd: OK Tubrod 14.21, 14.31, 15.31
  • SAW: OK Flux 10.92, 10.93 / OK Autrod 16.30

Elektrodklass:

  • EN 12072: G 19 12 3 L Si
  • SFA/AWS A5.9: ER316Lsi
  • W.nr: 1.4430

Typiska värden för helsvetsgods:

Kemisk sammansättning (%):

  • C: 0,02
  • Si: 0,8
  • Mn: 1,8
  • Cr: 18,5
  • Ni: 12,0
  • Mo: 2,7

Mekaniska värden:

  • Sträckgräns (Rp0,2): 440 MPa
  • Brottgräns (Rm): 620 MPa
  • Förlängning (A5): 37 %

Slagseghet (KV):

  • +20 °C: 120 J
  • -60 °C: 95 J
  • -196 °C: 55 J
  • Ferritnummer: FN 5–10

Godkännanden och certifieringar:

  • DB: 43.039.05
  • DnV: 316L MS (-120 °C)
  • UDT: DIN 8556
  • VdTÜV: 04268
  • Ü: 43.039/1
  • CE: EN 13479
  • CWB: AWS A5.9 (artikelnummer som slutar med A)

Klimatdata